Линии производства порошковой сварочной проволоки
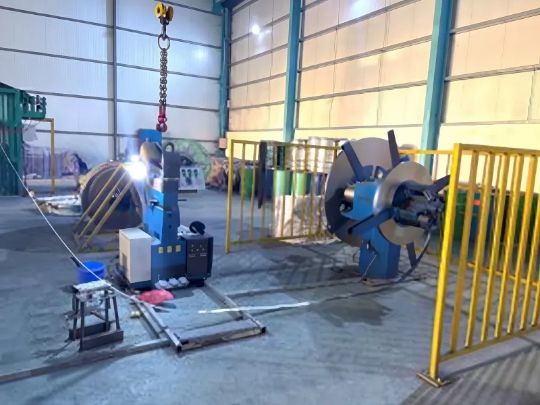
Технологическая схема
Технологическая схема линии по производству композитной порошковой проволоки выглядит следующим образом:
Разматыватель стальных рулонов → Сдвиг и концевой сварщик → Кальциевая проволока разматыватель → Клетка-накопитель → Предварительно формовочная машина → Устройство подачи кальциевой проволоки и бункерный питатель → Аппарат высокочастотной сварки → Калибровочная машина → Оборудование для отжига → Перематывающее устройство
Каждая секция устроена так, чтобы обеспечить непрерывное производство, стабильную подачу наполнителя, надежную герметизацию шва и последовательную перемотку готовой проволоки.
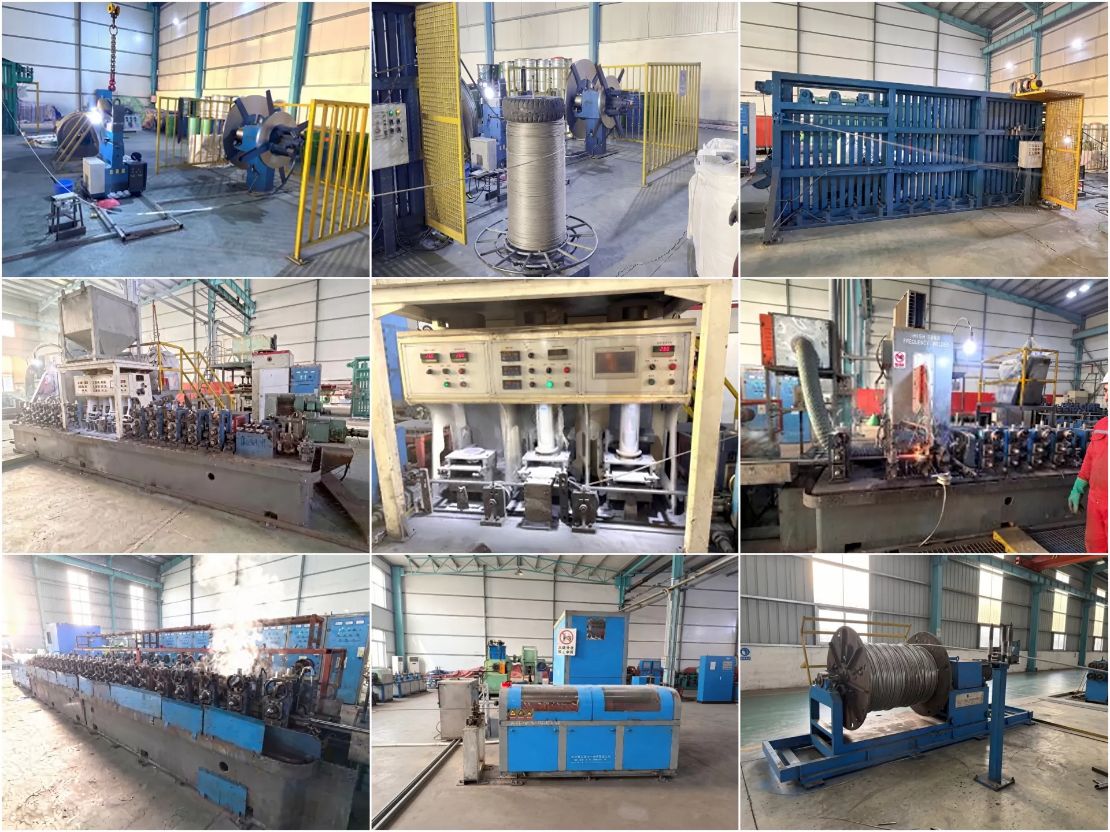
Состав линии
- Разматыватель стального рулона. Подаёт стальную полосу, из которой формируется наружная оболочка проволоки.
- Ножницы и сварка концов полосы. Обрезают и соединяют концы полос при смене рулона, сокращая время остановки линии.
- Разматыватель кальциевой проволоки. Подаёт кальциевую проволоку в узел заполнения при выпуске продукции с цельным кальциевым сердечником.
- Клетевой накопитель. Создаёт запас стальной полосы, позволяя линии продолжать работу во время смены рулона.
- Узел предварительного формования. Постепенно сгибает полосу перед введением наполнителя и сваркой оболочки.
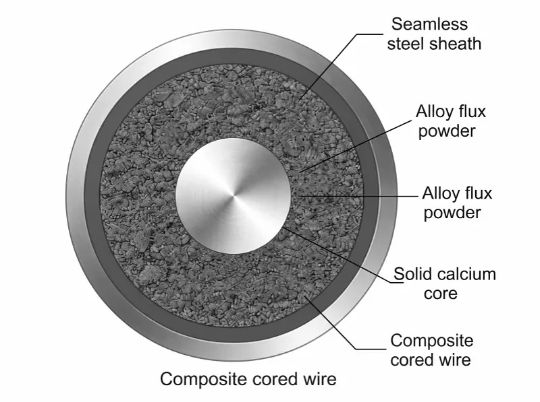
- Узел подачи кальциевой проволоки и порошка. В зависимости от конструкции готовой проволоки подаёт цельный кальциевый сердечник, порошковый наполнитель или оба компонента. В качестве порошкового наполнителя производитель указывает CaSi, железный порошок и CaSiBa.
- Высокочастотный сварочный узел. Сваривает края сформованной стальной оболочки после подачи наполнителя.
- Калибровочный узел. Формирует окончательные размеры и форму проволоки после сварки.
- Оборудование для отжига. Обрабатывает проволоку после сварки и калибровки. Необходимость и режим отжига зависят от типа продукции, материала оболочки и требований заказчика.
- Наматыватель. Сматывает готовую проволоку в бухты.
Технические характеристики готовой проволоки с наполнителем
На линии можно производить три вида проволоки с наполнителем.
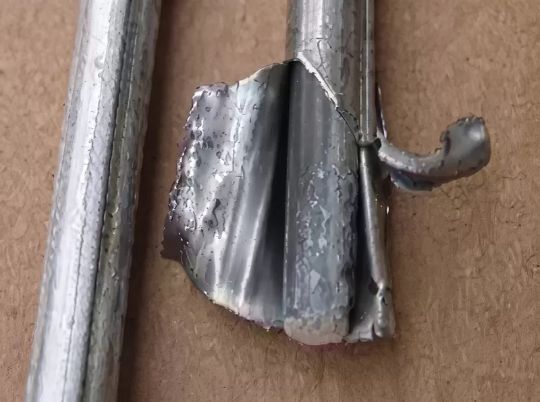
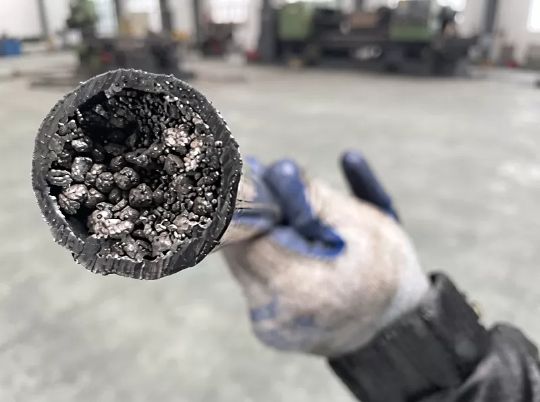
Применение готовой проволоки с наполнителем
Композитную проволоку и проволоку с цельным кальциевым сердечником преимущественно используют в сталеплавильном производстве и металлургии. Их применение позволяет решать следующие задачи:
- Рафинирование жидкой стали. Глубокое раскисление и десульфурация, удаление вредных включений.
- Улучшение свойств стали. Изменение формы неметаллических включений для повышения комплекса механических свойств.
- Поддержание непрерывности производства. Снижение риска засорения разливочного стакана промежуточного ковша при непрерывной разливке.
- Снижение затрат. По сравнению с традиционными методами — более высокая степень усвоения вводимых элементов, стабильные результаты обработки и меньшие совокупные затраты.
© 2026 SANSO